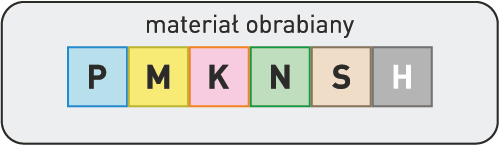
ISO P & #8211; steel
ISO N & #8211; non-ferrous metals
ISO S & #8211; heat resistant super alloys
recommended
ISO K & #8211; cast iron
ISO H & #8211; hardened steel
ISO M & #8211; stainless steels
admissible
high speed powder steel with cobalt content
high speed steel with cobalt content
standard high speed steel
solid carbide tools
high speed steel ground
HA straight cylindrical shank
twist drill with cylindrical shank
twist drill with Morse taper & #8217; a
tool made according to DIN 374
tool made according to DIN 376
tool made according to DIN 333
TiALN + Tin
TiALN + WC / C
aluminum titanium nitride
titanium nitride
oxidised coating
TiN + TiCN
AlTiN
covered
uncoated
twist drill
cylindrical handle
Morse taper & #8217; a
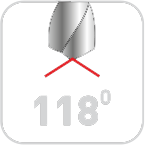
blade angle
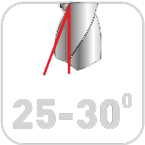
range of helix angle
helix angle
internal cooling
working part length
countersinking angle
number of cutting blades
type N & #8211; cutting materials with normal strength and hardness
If something seems incomprehensible please contact us.


 English (UK)
 Polski